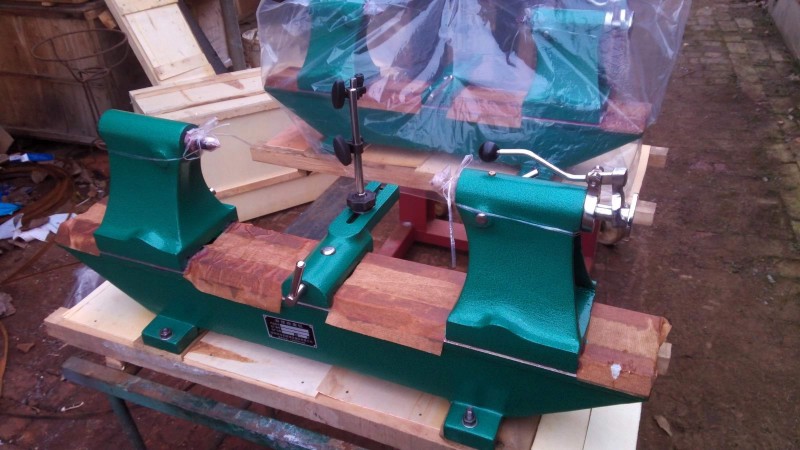

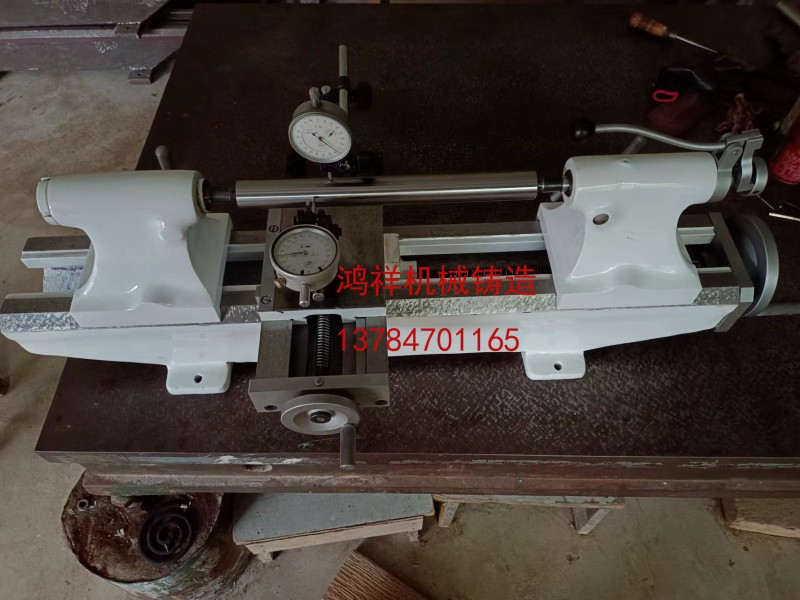
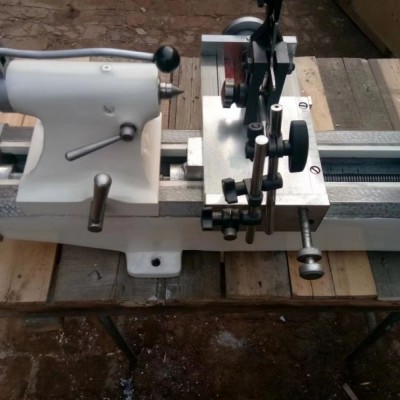
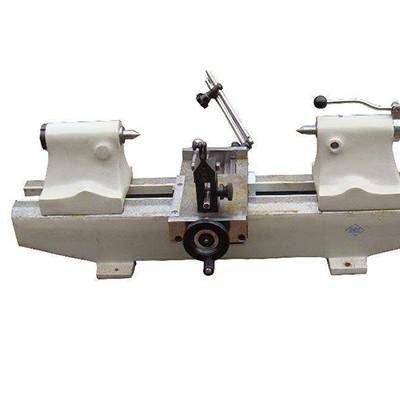


铣刀磨后检查仪主要用于检查齿轮铣刀,齿轮滚刀,蜗轮滚刀及锯片铣刀磨后的前面径间性和周节累积误差,外啮合直齿和斜齿齿轮的相临周节误差和周节累积误差。
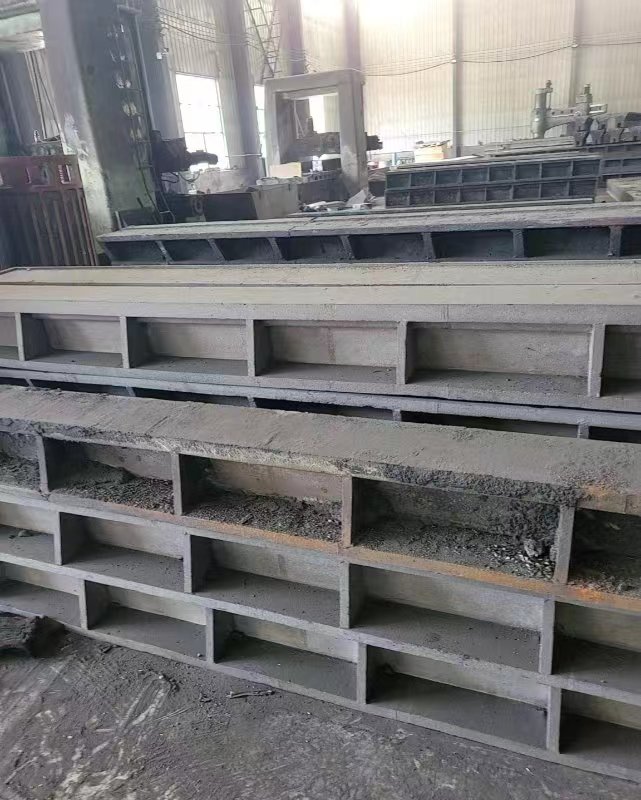
铣刀磨后检查仪由生铁铸造而成,毛坯经过两次回火(时效处理)将铸件中的内应力消除到90%以上,防止产品在使用中变形使精度误差超出规定范围。铸件经过龙门刨床和导轨磨床加工使用人工刮研达到规定的精度,然后将尾座的导轨槽和导轨座进行研磨配合刮研,使直线度控制在≤0.005mm、垂直精度≤0.003mm、平行精度≤0.01mm
铣刀磨后检查仪是按照机械滑台的制作工艺改良后,直线度和平行度及垂直度集三线为一体的检测型仪器,顶针是有工具钢制作而成,使用寿命长、。有两种操作方式:一种是扳手压制使顶针后移顶紧需要检测的工件锁紧顶针进行检测,另一种在后面安装手轮,摇动手轮将工件顶好后用锁扣将顶针锁住,用百分表或千分表进行检测工件的精度。
主要技术参数
检测齿轮摸数M1-10mm
检测直径150mm
检测极限长度300mm
检测极限长度100mm
横滑架的移动距离80mm
仪器外形尺寸(长X宽X高)980x300X380(mm)
铣刀磨后检查仪包装:一般木箱包装(也可以根据用户要求定做)
铣刀磨后检查仪的颜色:一般选用白色(也可以按用户要求)
铣刀磨后检查仪使用操作规程:
1.铣刀磨后检查仪是比较精密的检测仪器,操作者应熟练掌握仪器的操作技能,定期维护保养,并专人使用。
2.铣刀磨后检查仪始终应保持设备完好,设备安装应平衡,导轨面要光滑,无磕碰伤痕,二同轴度允差应在l=300mm范围内a向及b向均小于0.02mm。
3.铣刀或滚刀检测前应先用L=300mm检验棒和千分表对仪器进行精度校验,在合格后,方可使用。
铣刀磨后检查仪日常维护保养需要注意以下几点:1.仪器使用及放置的场地应通风干燥,不易过分的潮湿;2.保管及使用过程中严禁撞击划伤;3横滑架、仪座、导轨等重要零件和部位使用后应用汽油洗净并涂上防锈油,不得锈蚀.仪器滑动部位要经常给以润滑油,但油层不易过厚,以免影响仪器示值精度,油杯应经常注入润滑油;4.仪器使用完毕后,应用防尘罩罩好,以免尘土落在导轨及有关表面上, 以保证仪器使用精度.