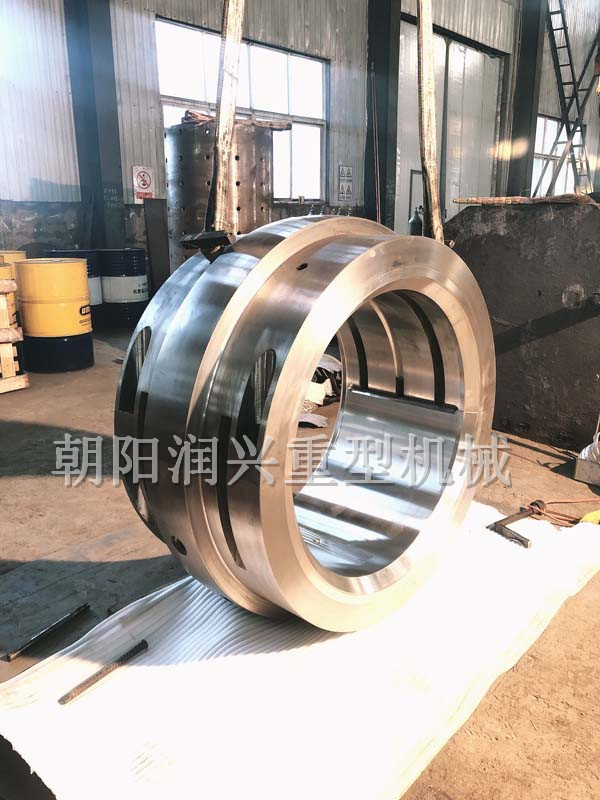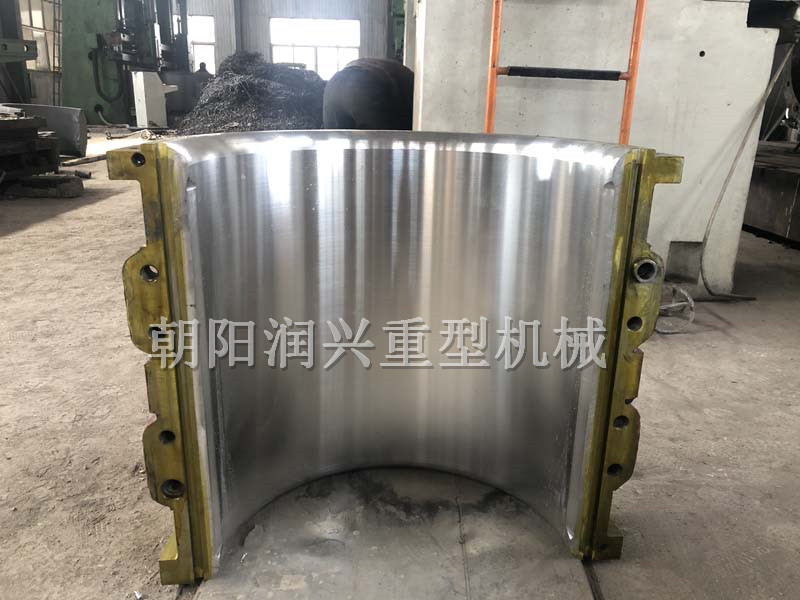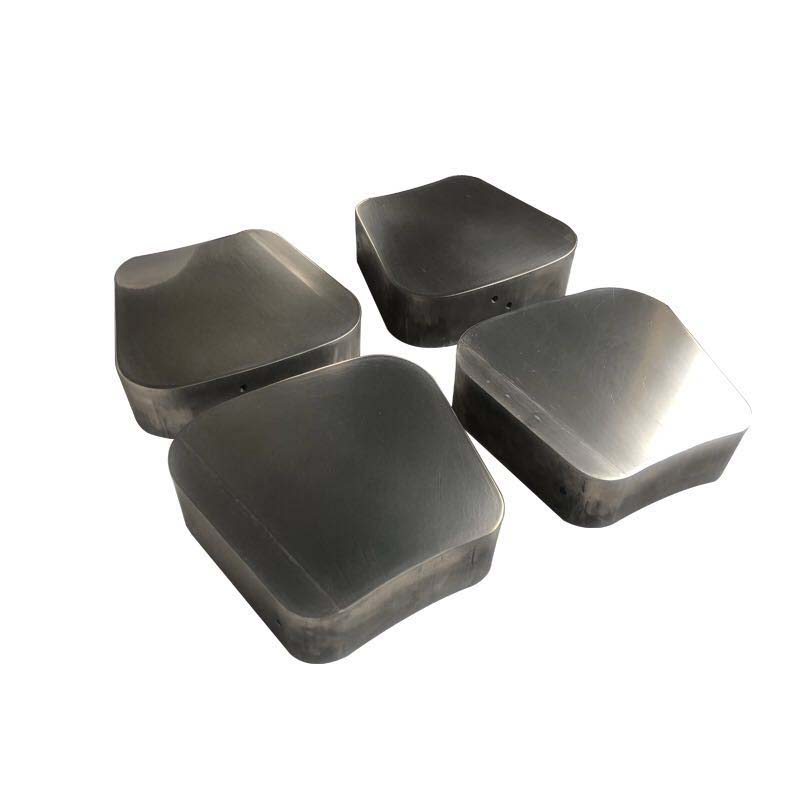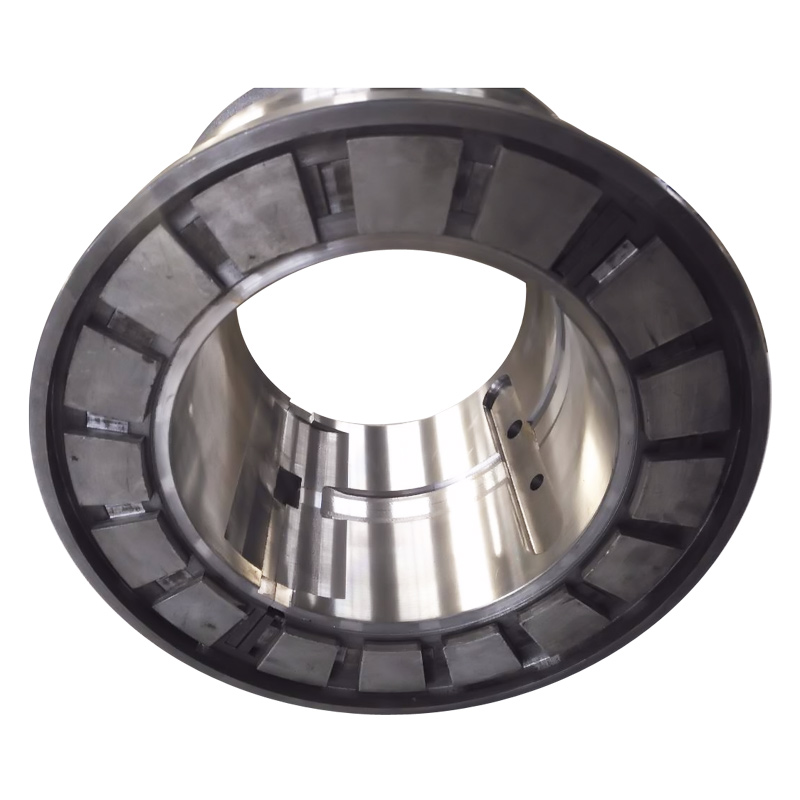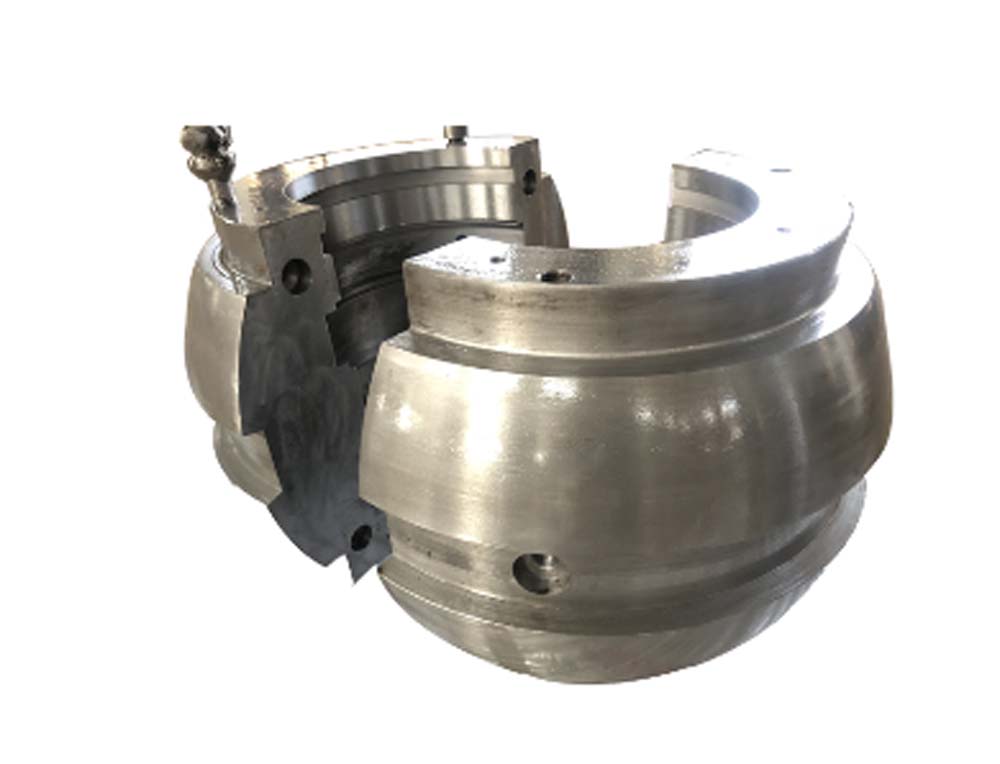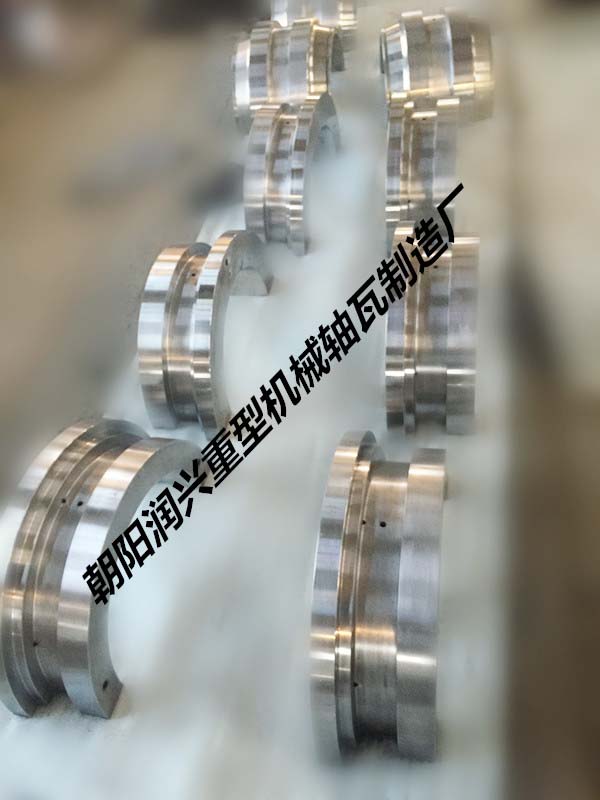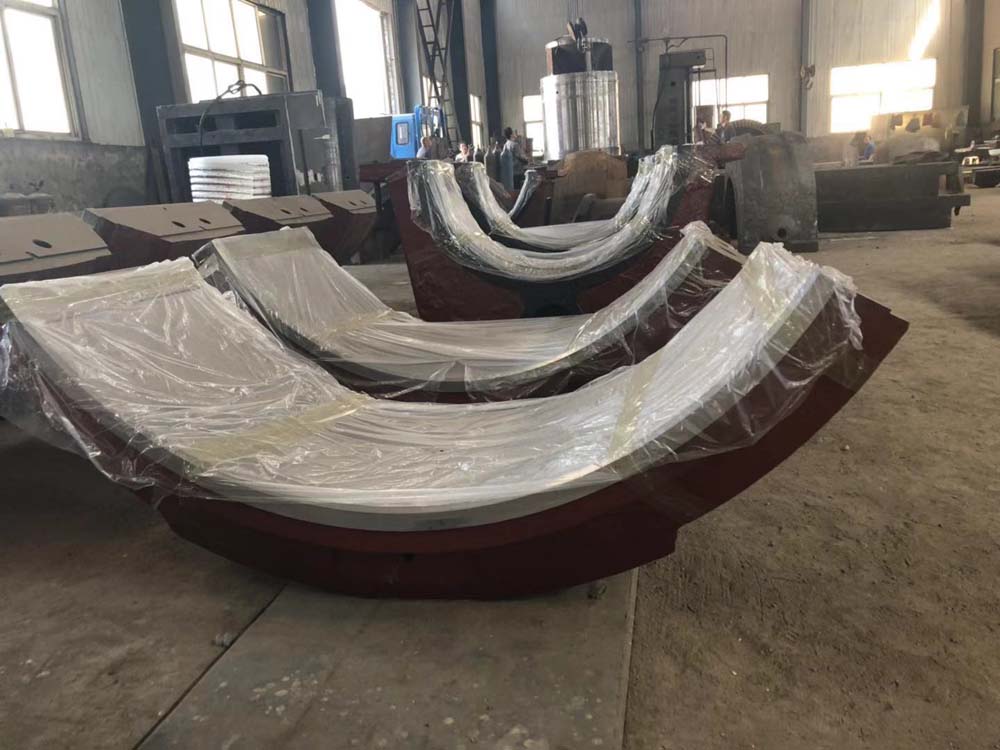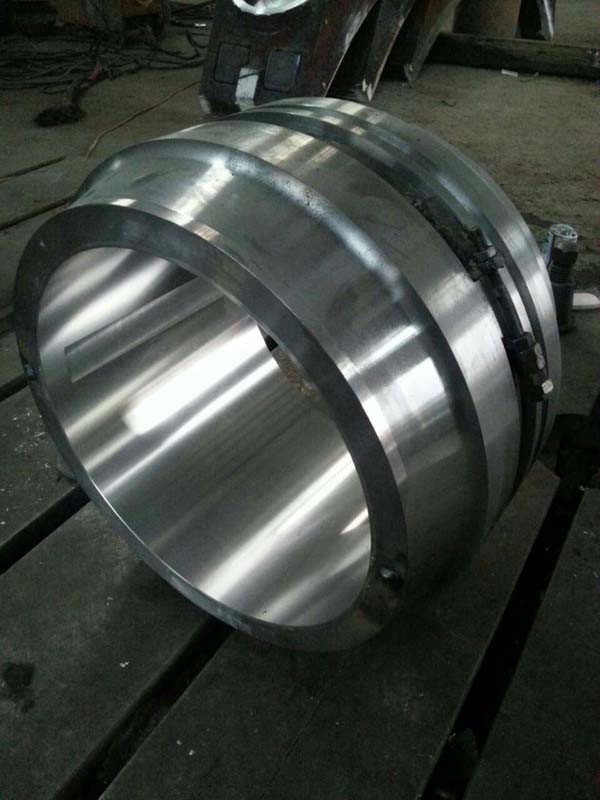

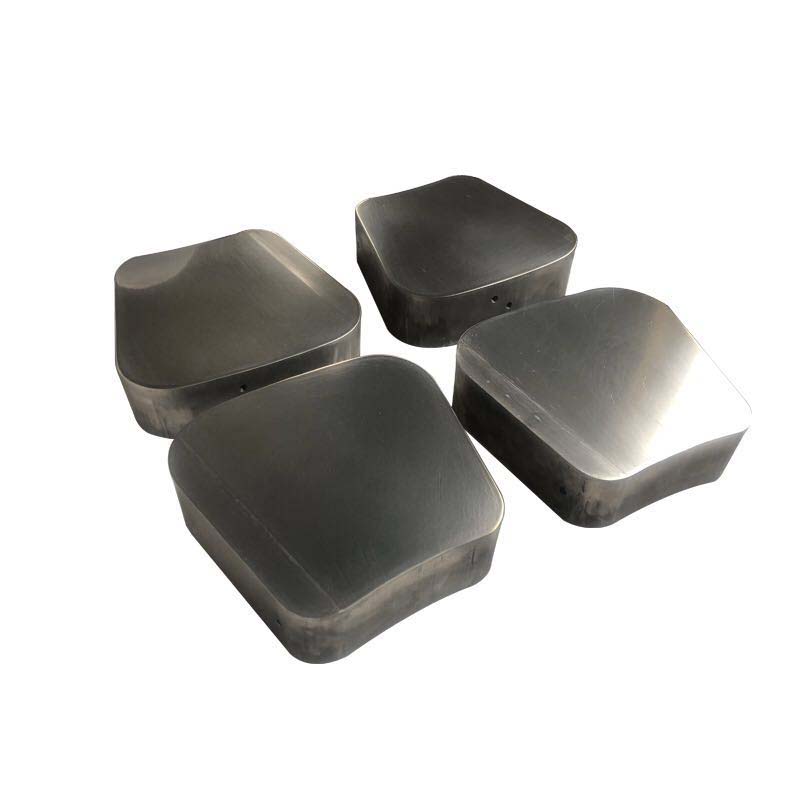


结合各方数据,发现采用整圆料加工再切开成块的方案是较为经济合理的。而偏心外圆的加工则采用车偏心外圆加磨削的方式进行。这样,既可以保证外圆表面的粗糙度又可以保证加工所需的精度要求。瓦块的具体加工过程为:先准备整圆毛坯料,一次完成粗车外圆和内孔的装夹,以便确保外圆和内孔的同心度和粗糙程度是相同的;之后粗车外圆、内孔及两端面;再进行半精车处理;稍后使用焊接工艺将巴氏合金焊丝焊接于轴瓦瓦块上;焊接之后,再精车一次并将两端面磨平;之后对于焊接部位进行超声波探伤检测,并对检测出的问题进行补焊处理;使用工装车偏心外圆,但需留出磨量;车完之后,将偏心外圆磨至工艺要求;之后再进行内孔的精车。